



Dans une usine de transformation alimentaire, un ASME Classe 150 de 6 pouces extrémité du joint à recouvrement avec un motif long mesure 152,4 mm de longueur et 219,1 mm sur la face des genoux. Les installateurs apprécient ces chiffres car la bride d'appui tourne indépendamment, éliminant ainsi les retouches sur le terrain lorsque les trous de boulons refusent de s'aligner.
À la base, une extrémité de joint à recouvrement est un manchon de tuyau évasé soudé au tuyau et pressé contre une bride lâche. La bride ne touche jamais le tuyau ; il soutient l'extrémité tronquée et transfère la charge du joint. Cela rend l'alignement des trous de boulons, le remplacement des joints et l'inspection des tuyaux beaucoup plus faciles qu'avec une bride entièrement soudée.
Qu'est-ce qu'une extrémité de joint à recouvrement et pourquoi existe-t-elle ?
Une extrémité de joint à recouvrement est un raccord à bride en deux parties dans lequel un manchon de tuyau évasé est soudé au tuyau et une bride d'appui lâche applique la charge du joint.
Une extrémité tronquée est un raccord de tuyau doté d'une extrémité évasée qui s'accouple à une bride à joint à recouvrement. Le raccord est soudé au tuyau, tandis que la bride reste lâche et tourne librement autour de l'axe du tuyau.
La face à recouvrement évasée de l'extrémité tronquée correspond à la face du joint de la bride d'appui. La bride n'étant pas soudée au tuyau, elle peut tourner à 360 degrés autour de l'axe du tuyau avant que les boulons ne soient serrés. Cette liberté constitue l'avantage déterminant par rapport aux brides à enfiler ou à souder.
360
Degrés de liberté de rotation de la bride
2
Composants par connexion
0
Soudures sur la bride elle-même
La conception réduit également le temps de maintenance. Une fois les boulons desserrés, la bride peut être retirée au-delà du joint, permettant ainsi de remplacer le joint sans couper le tuyau. Dans les usines alimentaires et pharmaceutiques, où les lignes hygiéniques sont fréquemment inspectées, cela réduit considérablement les temps d'arrêt.
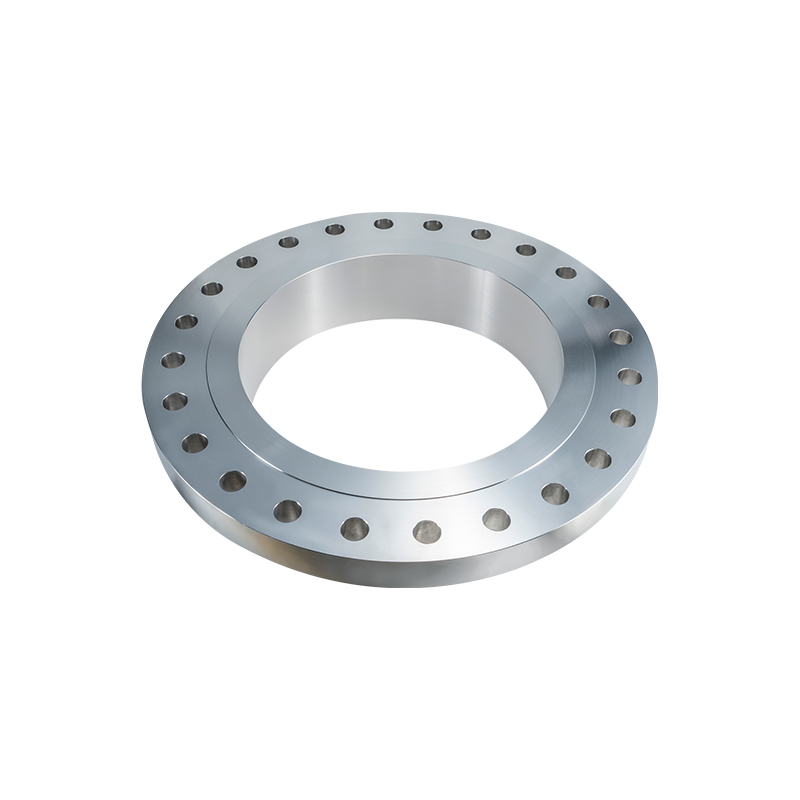 Bride à joint à recouvrement en acier inoxydable pour systèmes de tuyauterie à déconnexion rapide Cette bride à joint à recouvrement fonctionne avec une extrémité tronquée pour permettre un démontage rapide et un remplacement du joint sans couper le tuyau, réduisant ainsi les temps d'arrêt dans les conduites hygiéniques. Il offre un alignement flexible des boulons et est disponible avec des extrémités en alliage pour une résistance à la corrosion rentable. Voir le produit →
Dimensions critiques que vous devez vérifier avant de spécifier une extrémité de tronçon
Les dimensions de l'extrémité de l'embout suivent la norme ASME B16.9 pour le raccord et la norme ASME B16.5 pour la face de la bride. Les trois nombres qui comptent le plus sont la longueur de l’extrémité du tronçon, le diamètre du recouvrement et l’épaisseur du recouvrement.
La longueur de l'extrémité de l'embout détermine la manière dont le raccord s'insère dans le tuyau et si le joint est entièrement soutenu. ASME B16.9 définit des modèles courts et longs. Les embouts à motif court sont utilisés lorsque l'espace est restreint, mais ils nécessitent un joint plus épais et un espacement prudent des boulons. Les extrémités à motif long offrent une plus grande surface d'appui et une meilleure stabilité du joint.
Diamètre de recouvrement par taille nominale de tuyau (modèle long ASME B16.9)
1 pouce NPS - 50,8 mm
2 pouces NPS - 88,9 mm
3 pouces NPS - 127,0 mm
4 pouces NPS - 152,4 mm
6 pouces NPS - 219,1 mm
Le graphique montre comment le diamètre du recouvrement augmente avec la taille du tuyau. Pour une ligne de 6 pouces, la face de recouvrement s'étend sur 219,1 mm, tandis qu'une extrémité tronquée de 1 pouce n'a qu'une face de recouvrement de 50,8 mm. Faites correspondre le diamètre du recouvrement avec les spécifications d'alésage de la bride avant de commander.
| NPS | Diamètre extérieur du tuyau (mm) | Longueur de l'extrémité du talon (mm) | Diamètre de recouvrement (mm) |
| 1 | 33.4 | 76.2 | 50.8 |
| 2 | 60.3 | 76.2 | 88.9 |
| 3 | 88.9 | 76.2 | 127.0 |
| 4 | 114.3 | 152.4 | 152.4 |
| 6 | 168.3 | 152.4 | 219.1 |
L'épaisseur du recouvrement doit également être vérifiée par rapport à la pression nominale de la bride, en particulier pour les services de classe 900 et de classe 1500 où les charges d'assise du joint sont beaucoup plus élevées.
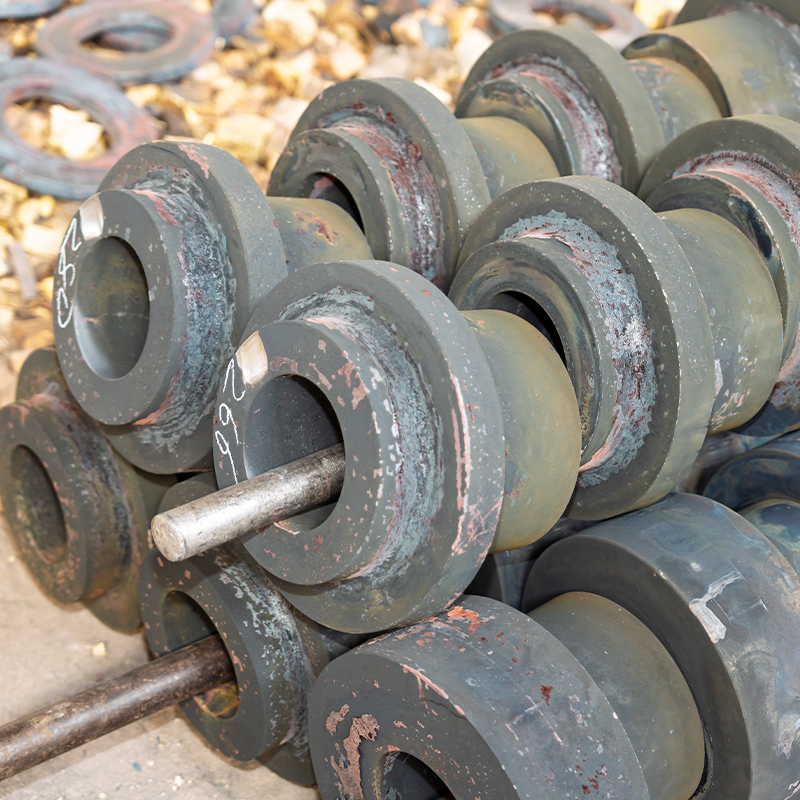 Bride à joint à recouvrement de classe 900 pour service haute pression Conçue pour les systèmes haute pression, cette bride de classe 900 s'associe à une extrémité tronquée pour fournir un anneau rotatif qui facilite l'alignement et la maintenance. Il convient aux applications nécessitant un nettoyage fréquent ou des matériaux résistants à la corrosion, avec des tests de pression pour garantir la stabilité. Voir le produit →
Comment installer correctement un assemblage d'extrémité de joint à recouvrement
Installez un assemblage d'extrémité tronquée à joint à recouvrement en faisant glisser la bride d'appui sur le tuyau avant de souder l'extrémité tronquée. Le soudage de l’extrémité du talon emprisonne d’abord la bride derrière le cordon de soudure et rend la connexion inutilisable.
- Coupez le tuyau en carré et ébavurez le diamètre intérieur et extérieur.
- Faites glisser la bride à recouvrement sur le tuyau avec la face de la bride orientée à l'opposé de la soudure.
- Poussez l'extrémité du bout sur le tuyau jusqu'à ce que sa face à recouvrement affleure la bride.
- Soudez l'extrémité tronquée au tuyau à l'aide d'un joint à pénétration totale conformément aux spécifications de la tuyauterie.
- Placez le joint entre la face de recouvrement de l'extrémité du tronçon et la face de la bride d'accouplement.
- Alignez les trous des boulons, insérez les boulons et serrez en alternance au couple spécifié.
L'erreur la plus courante sur le terrain consiste à souder l'embout au tuyau après que la bride a déjà été installée. Une fois la soudure terminée, la bride ne peut pas tourner au-delà du cordon de soudure. Faites toujours glisser la bride en premier.
Après le soudage, inspectez la face à recouvrement pour déceler des éclaboussures, des entailles ou des rayures. Une face de recouvrement endommagée peut provoquer une fuite d’un joint même à une pression modérée. Utilisez une règle pour vérifier que la face à recouvrement est plate et parallèle à la face de la bride.
Sélection des matériaux : compatibilité des tuyaux et contrôle de la corrosion
Faites d'abord correspondre le matériau de l'extrémité de l'embout au tuyau et au fluide de traitement ; la bride d'appui peut être un acier au carbone moins coûteux, même lorsque l'extrémité de l'embout est fortement alliée.
Approche optimisée en termes de coûts
Embout en acier au carbone A105 avec bride à recouvrement en acier au carbone. Cette option gère la vapeur, l’eau de refroidissement, l’huile chaude et d’autres services non corrosifs.
Approche entièrement en alliage
Embout en acier inoxydable F316/316L avec bride à joint à recouvrement F316 assortie. Cette approche est privilégiée pour les services alimentaires, pharmaceutiques et chimiques agressifs.
| Matériel | Plage de température | Application typique |
| Acier au carbone A105 | -29°C à 425°C | Vapeur, eau courante, huile chaude |
| F304/304L | -196°C à 650°C | Acide nitrique, transformation des aliments |
| F316/316L | -196°C à 600°C | Eau chlorée, usines chimiques |
| Recto-verso S31803 | -50°C à 300°C | Eau de mer, offshore, usines de pâte à papier |
Les nuances d'acier inoxydable utilisées pour les embouts suivent la même logique de sélection décrite dans le guide de sélection des brides en acier inoxydable . Lorsque le fluide contient du chlorure ou des agents piquants, passez aux alliages duplex, super duplex ou à base de nickel.
Le compromis entre les approches à coûts optimisés et les approches entièrement en alliage ne représente pas seulement une dépense matérielle. Une bride en acier au carbone avec une extrémité en acier inoxydable offre une résistance à la corrosion là où cela est important au niveau de la face du joint, tout en maintenant le coût de la bride à un faible niveau. Cet avantage est important dans les systèmes de tuyauterie haute pression de grand diamètre.
En tant que fabricant certifié ISO 9001 et PED, Jiangyin Zhonghai Precision Machinery Co., Ltd. produit des embouts de joints à recouvrement et des brides de support en acier au carbone, en acier inoxydable, en duplex et en alliages à base de nickel, y compris des dimensions non standard usinées selon les dessins du client.
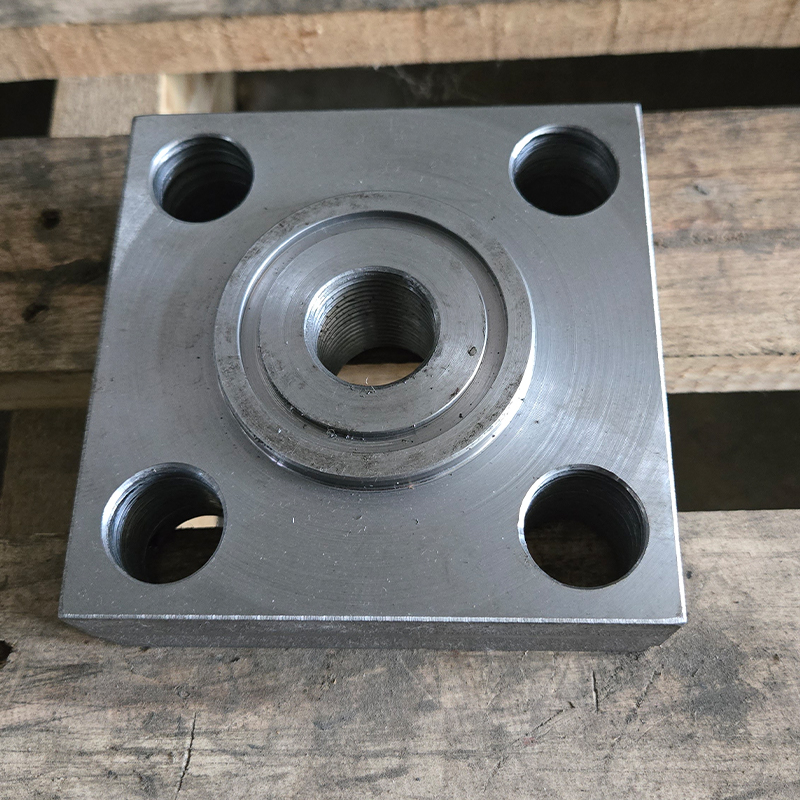 Bride en acier inoxydable F316/316L/316Ti pour environnements corrosifs Cette bride forgée en acier inoxydable offre une excellente résistance à la corrosion et aux attaques intergranulaires, ce qui la rend adaptée aux services pétrochimiques et maritimes. Fabriqué sous des contrôles stricts, il répond aux normes ASME et est disponible dans des tailles personnalisées jusqu'à 4 mètres. Voir le produit →
Où une extrémité de joint à recouvrement n'est pas le bon choix
Une extrémité à joint à recouvrement n'est pas le bon choix pour les applications sous vide, la fatigue due aux cycles élevés et les conduites à haute température présentant des pics de pression importants.
- Service de vide. La bride lâche repose sur la compression du joint. À pression négative, la pression atmosphérique peut soulever la bride et créer un chemin de fuite.
- Tuyauterie à fortes vibrations ou cyclique. Les charges de fatigue se concentrent sur la face de recouvrement de l'extrémité du tronçon car la bride n'est pas soudée, de sorte que les microfissures peuvent se propager au fil du temps.
- Relaxation fluage à des températures élevées. La charge du joint peut s'estomper à mesure que l'embout et le métal de la bride se détendent, entraînant une fuite progressive.
- Conduites hygiéniques nécessitant une vidange interne. L'espace entre l'extrémité et la bride peut piéger des solides ou des bactéries.
Pour ces services, une bride à col soudé ou une bride à enfiler avec des soudures d'angle complètes offre une connexion plus rigide et plus résistante aux fuites. Si un joint à recouvrement est inévitable dans un service marginal, spécifiez une bride à face surélevée avec un joint enroulé en spirale et surveillez périodiquement la connexion.
Foire aux questions sur les extrémités des talons de joint à recouvrement
Un embout à joint à recouvrement convient-il aux conduites à haute pression ?
Oui. La conception de l'extrémité du joint à recouvrement apparaît dans la classe ANSI 900 et les classes de pression supérieures. Vérifiez l’épaisseur de la paroi de l’extrémité du tronçon, l’épaisseur du recouvrement et la charge d’assise du joint par rapport aux conditions de fonctionnement. La pression nominale de la bride détermine la pression maximale admissible.
Comment puis-je sélectionner la bonne longueur d’embout pour mon tuyau ?
Sélectionnez une extrémité à motif long lorsque la taille du tuyau est de 4 pouces et plus afin de garantir suffisamment d'espace pour le joint et la bride. Les embouts à motif court sont utilisés pour les parcours restreints en espace, mais ils nécessitent des joints plus épais et un espacement prudent des boulons.
Quel type de joint fonctionne le mieux avec un assemblage d'extrémité à joint à recouvrement ?
Les joints enroulés en spirale avec une bague extérieure en acier inoxydable fonctionnent mieux pour un service à haute pression et à haute température. Pour des conditions modérées, un joint en feuille sans amiante tel que de la fibre d'aramide ou du PTFE assure une étanchéité adéquate, à condition que la face à recouvrement soit lisse et exempte de rayures.
Un embout peut-il être tourné après le soudage pendant l'assemblage sur site ?
Non. Une fois soudé, l’extrémité du tronçon ne peut pas être tournée ou repositionnée sans couper la soudure. Les réglages sur place sont limités à l’orientation de la bride avant de serrer les boulons. En cas d'erreur, la soudure doit être meulée et refaite.
 Previous


